
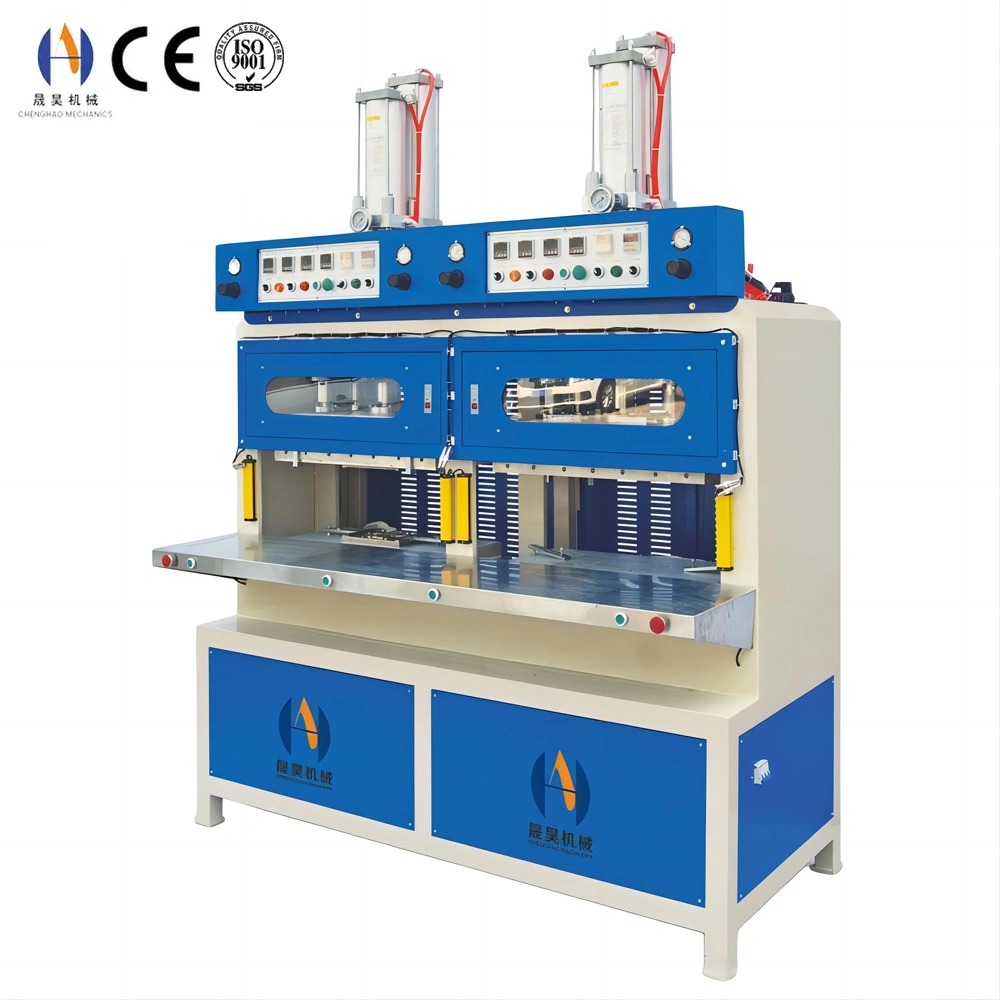
Macchina per stampi: Guida tecnica alla formatura industriale
Una macchina per stampi applica calore, pressione e tempo controllati per trasformare polimero grezzo, gomma o materiale composito in componenti tridimensionali finiti. Chenghao Machinery produce tre famiglie principali di macchine per stampi — macchine a pressa idraulica a caldo, macchine per la formatura ad alta frequenza e macchine per la formatura a vesciche — coprendo l'intera gamma di applicazioni di stampaggio industriale, dal prototipo alla produzione di massa.
Confronto della tecnologia delle macchine per stampi
| Tipo di macchina | Principio di Formazione | Intervallo di pressione | Tempo tipico del ciclo | Applicazioni primarie |
|---|---|---|---|---|
| Pressa idraulica a caldo | Calore + compressione idraulica | 5–300 tonnellate | 60–300 s | Gomma, termoindurente, laminato composito |
| Formatura ad alta frequenza | Riscaldamento dielettrico + pressione degli elettrodi | 0,5–20 tonnellate | 5–30 s | Saldatura in PVC, sigillatura a conchiglia, sigillatura per vesciche |
| Formazione di vesciche | Calore radiante + vuoto/pressione | Fino a 6 bar | 6–20 s | Vassoi per imballaggio, conchiglie, vesciche da esposizione |
| Small Hot Press | Riscaldamento elettrico + morsetto idraulico | 1–20 tonnellate | 30–120 s | Test di laboratorio, piccoli pezzi, prototipazione |
Parametri di processo per tipo di materiale
| Materiale | Metodo di Modellatura | Temperatura | Pressione | Ritiro tipico |
|---|---|---|---|---|
| Gomma naturale (NR) | Stampaggio a compressione | 150–170°C | 10–20 MPa | 1,5–3,0% |
| EPDM / gomma siliconica | Stampaggio a compressione | 160–180°C | 8–18 MPa | 1,5–2,5% |
| PVC (rigido / flessibile) | Formazione HF / pressa a caldo | 120–160°C | 1–8 MPa | 0,3–0,6% |
| Fibra di carbonio / GFRP | Stampaggio a compressione | 130–180°C | 5–20 MPa | 0,1–0,3% |
| EVA / schiuma | Schiuma a caldo | 155–175°C | 5–15 MPa | 30–50% (progettato) |
| SMC / BMC termoindurente | Stampaggio a compressione | 140–165°C | 5–15 MPa | 0,0–0,3% |
Criteri di selezione delle macchine per stampi
Selezionare la macchina per stampi corretta richiede di adattare cinque parametri fondamentali alle tue esigenze di produzione:
- Forza di serraggio: La forza minima necessaria per impedire l'apertura dello stampo sotto pressione interna di formaggio. Calcola come: pressione massima della cavità (MPa) × area della parte prevista (cm²) × fattore di sicurezza di 1,2. Una serratura sottodimensionata causa lampo; Una serratura sovradimensionata spreca energia e mette sotto stress gli utensili. Le presse a caldo di Chenghao variano da 5 a 300 tonnellate per coprire tutte le dimensioni dei pezzi.
- Dimensione del piatto: La superficie di lavoro deve consentire l'impronta dello stampo più un spazio di almeno 50 mm per lato. Gli strumenti multi-cavità per la produzione ad alto volume richiedono piastre più grandi per ospitare tutte le cavità senza sporgenze di piastre, il che causa una distribuzione disomogenea della pressione.
- Intervallo di temperatura e uniformità: Le piastre riscaldate elettricamente sulle macchine Chenghao raggiungono un'uniformità di ±3°C su tutta l'area della piattaforma. Per materiali sensibili alla temperatura come silicone ed EPDM, l'uniformità sotto i ±5°C è fondamentale per una polimerizzazione costante e una ripetibilità dimensionale nelle posizioni delle cavità.
- Luce diurna e ictus: La luce diurna è la distanza massima aperta tra le piastre superiori e inferiori; La corsa è la corsa di lavoro. La luce naturale deve consentire l'altezza dello stampo chiuso più il margine di separazione per l'estrazione delle parti (tipicamente altezza dello stampo + 1,5× profondità minima della parte).
- Sistema di controllo: Il controllo programmabile a più passaggi consente di impostare in modo indipendente la velocità di avvicinamento, la velocità di stampaggio, la pressione di formazione, il tempo di permanenza e il tempo di raffreddamento per ogni ricetta. Le macchine Chenghao supportano la memoria PLC a 100 ricette per un rapido passaggio di lavoro senza reinserimento manuale dei parametri.
Caratteristiche principali delle macchine per stampi di Chenghao
- Telaio a pressa guidata a quattro colonne — colonne guida in cromo temprato con silenti in bronzo autolubrificanti mantengono il parallelismo entro 0,05 mm su tutta la corsa. Un parallelismo costante delle piastre garantisce una distribuzione uniforme della pressione nelle cavità, fondamentale per le parti senza flash negli utensili in gomma e compositi a cavità multipla.
- Controllo idraulico proporzionale — sistema di valvole servo-proporzionale consente un ramping di pressione programmabile con risoluzione di 0,1 MPa. Elimina il carico d'urto su stampo e pezzi durante la chiusura, prolungando la vita dell'utensile del 20–35% rispetto ai sistemi idraulici on/off convenzionali.
- Riscaldamento elettrico multizona con PID — elementi riscaldanti segmentati con controller PID individuali mantengono l'uniformità della temperatura del piatto di ±3°C. Riscaldamento rapido da temperatura ambiente a 180°C in meno di 25 minuti, con algoritmo PID auto-tuning per una temperatura stabile su diversi cicli di lavoro.
- Raffreddamento ad acqua integrato — i canali interni dell'acqua nelle piastre di pressa forniscono un raffreddamento controllato post-stampo per la formatura precisa delle parti termoplastiche. Il raffreddamento da 180°C a 60°C in meno di 8 minuti elimina i dispositivi di raffreddamento fuori stampa e riduce il tempo di ciclo del 25–40%.
- PLC da 100 ricette con data logging — memorizza set completi di parametri di processo per il richiamo istantaneo del lavoro. La registrazione dati in tempo reale registra temperatura, pressione e tempo di ciclo per ogni ciclo di produzione — supporta la documentazione di processo per i sistemi di gestione qualità ISO 9001 e IATF 16949.
- Sistema di cambio rapido dello stampo — l'interfaccia a piatto a Fessura a T con hardware standardizzato di serraggio dello stampo consente il cambio dello stampo da operatore singolo in meno di 15 minuti per presse fino a 100 tonnellate. Clamp idraulici rapidi disponibili su CH-HP-100T e superiori per un cambio di velocità inferiore a 5 minuti in ambienti di produzione ad alta miscela.
- Protezione con certificazione di sicurezza — tende luminose perimetrali complete con relè di sicurezza EN 13849 PLd a doppio canale, porte manuali interbloccate e scarico idraulico a pressione all'attivazione della sicurezza. Certificato secondo lo standard di sicurezza delle presse idrauliche EN 693.
Domande frequenti
D1: Qual è la differenza tra stampaggio a compressione e stampaggio a transfer in una macchina a pressa calda?
Nello stampaggio a compressione, la materia prima pre-pesata (blank di gomma o preforma termoindurente) viene posta direttamente nella cavità aperta dello stampo, e la pressa si chiude per applicare calore e pressione. Il materiale scorre solo all'interno della cavità. Adatto a parti spesse, utensili a basso costo e materiali ad alta viscosità. Nello stampaggio a trasferimento, il materiale viene caricato in un vaso separato sopra le cavità e trasferito attraverso paratoie quando la pressa si chiude, offrendo un migliore controllo dimensionale e una migliore capacità di sovramodellatura degli inserti. Le macchine a pressa idraulica a caldo di Chenghao supportano entrambi i metodi tramite diverse configurazioni di stampo senza cambiare la macchina di base.
D2: In che modo l'uniformità della temperatura del piatto influisce sulla qualità dei pezzi?
L'uniformità della temperatura del platen determina direttamente la consistenza della polimerizzazione in tutte le cavità in uno strumento multi-cavità. Una variazione di ±10°C in uno stampo in gomma a 160°C significa che le cavità sopra le zone fredde induriscano dall'8 al 12% più lentamente rispetto alle zone calde — risultando in parti sotto-polimerizzate (morbide, bassa resistenza alla strappatura) da posizioni fredde e parti sovra-indurite (fragili, degradazione superficiale) da posizioni calde all'interno dello stesso ciclo. Il sistema di riscaldamento PID segmentato di Chenghao raggiunge un'uniformità di ±3°C, riducendo la variazione delle proprietà intra-stampo a meno del 2% per la maggior parte delle applicazioni in gomma e termoindurente. Questo è particolarmente importante per componenti di sigillatura automobilistica e parti in gomma medica con specifiche meccaniche rigorose.
D3: La stessa macchina per stampi può gestire sia lo stampaggio a compressione in gomma che quello con schiuma EVA?
Sì, con gli strumenti appropriati. Entrambi i processi utilizzano la stessa macchina idraulica a base di pressa calda, ma richiedono diversi modelli di stampi: gli stampi a compressione in gomma utilizzano blocchi a cavità ben stretti con scanalature di overflow per il controllo del flash, mentre gli stampi in schiuma EVA utilizzano cavità sigillate con spazio di espansione controllato per regolare la densità della schiuma. Il requisito principale della macchina per il doppio uso è una corsa sufficiente per accogliere lo stampo in schiuma EVA più alto (che deve avere luce diurna extra per la fase di espansione del soffio). Chenghao può specificare il modello di pressa ottimale per le linee di produzione combinate in gomma ed EVA, oppure raccomandare una configurazione di macchina dedicata se entrambi i materiali vengono prodotti ad alto volume.
D4: Qual è il ruolo del raffreddamento integrato ad acqua nel ridurre i tempi di ciclo delle macchine stampanti?
Nello stampaggio termoplastico su una pressa calda, il pezzo deve raffreddarsi sotto la temperatura di distorsione termica prima di sformificarsi per evitare deformazioni. Senza raffreddamento integrato, la pressa deve attendere il raffreddamento passivo ambientale oppure le parti devono essere rimosse su dispositivi di raffreddamento fuori pressa — aggiungendo 60–180 secondi di tempo morto per ciclo. Le piastre raffreddate ad acqua di Chenghao riducono il tempo di raffreddamento in stampa a 3–8 minuti per le tipiche applicazioni a 150–180°C, eliminando completamente i dispositivi fuori stampa. Per la formazione a caldo in PVC e poliolefine, è tipica una riduzione del tempo di ciclo del 25–40%. La portata d'acqua, la temperatura di ingresso e la durata di raffreddamento sono tutte programmabili nella ricetta del PLC per ogni lavoro. Consulta la piccola gamma a pressa calda per configurazioni compatte con raffreddamento integrato.
D5: Come dovrebbe essere specificata la forza di serraggio per evitare danni da muffa?
Due limiti regolano la specifica della forza di serraggio: la forza minima (per prevenire il flash) e la forza massima di sicurezza per gli stampi stampati. Minimo: pressione massima della cavità ×area prevista × fattore di sicurezza di 1,2. Massimo: determinato dall'area della sezione trasversale dell'acciaio stampato in compressione — un blocco a cavità standard in acciaio per utensili P20 con uno spessore di parete di 30 mm può sostenere in sicurezza uno stress compressivo di 50–80 MPa. Superare questa regola causa crepe dello stampo, danni alla linea di separazione o guasto del perno guida. Gli ingegneri di Chenghao esaminano entrambi i limiti durante la revisione della progettazione dello stampo e specificano l'intervallo di tonnellaggio consigliato per la pressa nel disegno dello stampo. L'utilizzo di una pressa superiore al massimo specificato richiede una valvola limitante di pressione impostata al massimo sicuro per gli utensili — standard su tutte le macchine della serie CH-HP di Chenghao. Contatta il team tecnico di Chenghao per assistenza sulle specifiche delle forze prima di ordinare gli attrezzi.
D6: Quali sono i tempi di consegna tipici per l'approvvigionamento e la realizzazione di stampi per stampi?
Macchine a pressa a caldo standard (5–50 tonnellate, piattaforma standard): 15–20 giorni lavorativi fuori fabbrica. Configurazioni a piattaforma personalizzata da 50 a 150 tonnellate: 25–35 giorni lavorativi. Presse industriali pesanti da 150–300 tonnellate: 40–55 giorni lavorativi. I tempi di consegna degli stampi per stampi sono in parallelo: utensili in gomma a cavità singola (10–15 giorni lavorativi), utensili multicavità con sistemi di raffreddamento ed espulsione (20–30 giorni lavorativi), attrezzature complesse in composito o in schiuma (25–40 giorni lavorativi). Macchine e utensili vengono progettati, prodotti e testati in fabbrica simultaneamente presso lo stabilimento di Chenghao. Documentazione completa del FAT — inclusa mappa della temperatura del plate, certificato di parallelismo e stampa del programma PLC — è fornita con ogni spedizione di macchina per la conformità ai record di qualità.
Richiedi un preventivo per macchine per stampi da Chenghao
Condividi il materiale, la dimensione del pezzo, il volume di produzione e il design dello stampo — Chenghao Machinery consiglierà la configurazione corretta della macchina per stampi con prezzi diretti in fabbrica e specifiche tecniche complete.
Email: sales11@chenghaointernational.com | WhatsApp: +86 15817655869