
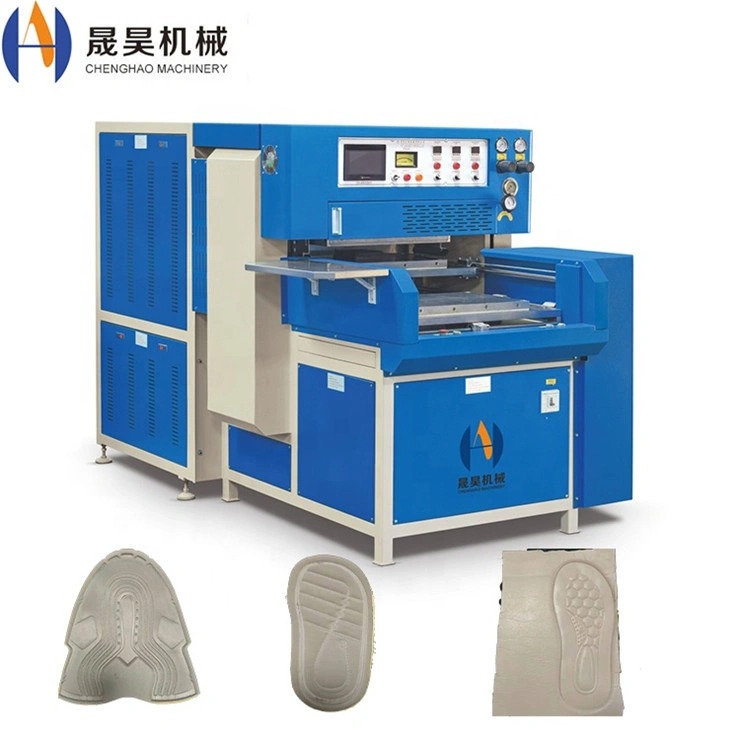
Saldatura in plastica: metodi, materiali e applicazioni industriali
La saldatura plastica è un processo di produzione fondamentale utilizzato per unire permanentemente componenti termoplastici nei settori automobilistico, medico, dell'imballaggio ed elettronico. A differenza del collage adesivo o del fissaggio meccanico, la tecnologia di saldatura plastica crea legami di fusione a livello molecolare con una resistenza alla trazione che raggiunge l'80–95% del materiale madre. Questa guida copre i principali metodi di saldatura, la compatibilità dei materiali, i parametri di processo e i criteri di selezione delle apparecchiature per gli ambienti produttivi.
1. Panoramica dei metodi di saldatura plastica
I metodi di saldatura termoplastica sono classificati in base alla fonte di energia utilizzata per ottenere il flusso di fusione all'interfaccia del giunto. Ogni metodo è ottimizzato per geometrie specifiche dei pezzi, volumi di produzione e tipi di materiale. I cinque principali metodi industriali sono confrontati di seguito.
| Metodo | Fonte di energia | Tempo di ciclo | Resistenza alla saldatura | Applicazioni tipiche |
|---|---|---|---|---|
| Alta Frequenza (HF) | Campo RF a 27,12 MHz | 2–8 secondi | 85–95% genitori | Imballaggi in PVC, borse mediche, prodotti gonfiabili |
| Ultrasonici | Vibrazione 20–40 kHz | 0,1–3 secondi | 80–92% genitori | Alloggiamenti in ABS, componenti PP, involucri elettronici |
| Pressa calda / Piastra riscaldante | Contatto a piastra riscaldata | 15–60 secondi | 88–95% genitori | Tubi PE/PP, cruscotti automobilistici, pannelli grandi |
| Hot Melt | Pistola adesiva riscaldata | 10–30 secondi | 60–80% genitore | Imballaggio, rifiniture per mobili, assemblaggio leggero |
| Sigillatura termica | Bar / riscaldamento impulsivo | 1–5 secondi | 75–90% genitori | Sacchetti per pellicola, blister, confezioni flessibili |
2. Compatibilità dei materiali e saldabilità
Solo i materiali termoplastici possono essere saldati; i termoindurenti ed gli elastomeri (a meno che non siano modificati in termoplastica) non sono saldabili. La saldabilità dipende da temperature di fusione compatibili, indici di flusso di fusione simili e compatibilità della catena molecolare. La tabella sottostante elenca le materie plastiche industriali più comuni e i metodi di saldatura raccomandati.
| Materiale | Temperatura di fusione (°C) | HF | Ultrasonici | Hot Press | Sigillatura termica |
|---|---|---|---|---|---|
| PVC (rigido/flessibile) | 160–210 | Eccellente | Bene | Bene | Bene |
| ABS | 210–240 | Poveri | Eccellente | Bene | Giusto |
| PP / PE | 130–170 | Poveri | Bene | Eccellente | Eccellente |
| PET / PETG | 250–270 | Giusto | Bene | Bene | Bene |
| PC (Policarbonato) | 260–300 | Poveri | Eccellente | Bene | Giusto |
| Nylon (PA) | 220–265 | Poveri | Bene | Bene | Giusto |
| TPU / TPE | 160–200 | Eccellente | Bene | Bene | Bene |
3. Saldatura in plastica ad alta frequenza: parametri di processo
La saldatura ad alta frequenza è il metodo dominante per PVC, TPU e termoplastiche polari. Il campo elettromagnetico a 27,12 MHz induce il riscaldamento dielettrico all'interno del materiale invece di applicare calore esterno, producendo zone di fusione uniformi con una marcatura superficiale minima. I parametri chiave del processo sono elencati di seguito.
| Parametro | Intervallo tipico | Effetto sulla saldatura |
|---|---|---|
| Potenza in uscita (kW) | 3–60 kW | Potenza maggiore = riscaldamento più veloce; non deve superare la soglia d'arco |
| Tempo di saldatura (sec) | 0,5–8 secondi | Il tempo più lungo aumenta la profondità di fusione; Un tempo eccessivo causa burn-through |
| Tempo di raffreddamento (sec) | 1–10 secondi | Determina la cristallizzazione e la resistenza finale delle giunzioni |
| Pressione dell'elettrodo (kN) | 0,5–6 kN | Garantisce un contatto intimo; Pressione in eccesso si scioglie |
| Gap di elettrodo (mm) | 0,1–0,5 mm | Controlla la concentrazione sul campo; Influisce sulla larghezza e la profondità della giuntura |
| Spessore del materiale (mm) | 0,1–8 mm | I materiali più spessi richiedono una potenza maggiore o tempi di saldatura più lunghi |
4. Saldatura a ultrasuoni in plastica: parametri di processo
La saldatura ultrasonica converte vibrazioni meccaniche ad alta frequenza in calore da attrito all'interfaccia del giunto, consentendo tempi di ciclo inferiori al secondo per le custodie termoplastiche rigide. Il processo è altamente ripetibile e adatto agli ambienti di sala bianca poiché non richiede consumabili.
| Parametro | Sistema a 20 kHz | Sistema a 40 kHz | Note |
|---|---|---|---|
| Ampiezza (μm) | 20–100 μm | 10–50 μm | Maggiore ampiezza per polimeri semicristallini |
| Pressione di saldatura (bar) | 1–6 bar | 0,5–4 bar | Ottimizzato per ogni giunto |
| Tempo di saldatura (sec) | 0,1–2,0 secondi | 0,1–1,5 secondi | Tempo più breve a 40 kHz a causa della minore vibrazione di massa |
| Materiale per corni | Titanio / Alluminio | Titanio | Titanio preferito per corse ad alta durata |
| Dimensione massima del pezzo | Fino a 400 × 600 mm | Fino a 200 × 300 mm | 20 kHz adatti a grandi assemblaggi |
5. Progettazione di giunti per la saldatura in plastica
La geometria dei giunti è fondamentale quanto i parametri della macchina nel determinare la qualità della saldatura. Giunti mal progettati producono legami deboli e incoerenti indipendentemente dalle impostazioni della macchina. I quattro progetti di giunzione più comuni sono descritti di seguito.
Giunzione a testa
Geometria più semplice; Adatto per la pressa a caldo e per la saldatura dei tubi. Richiede una preparazione e un fissaggio precisi della superficie. Resistenza alla trazione: 70–85% del materiale genitore.
Direttore Energia
La costola triangolare modellata in una parte concentra l'energia ultrasonica all'apice; standard per assemblaggi termoplastici rigidi. Forza: 80–92% genitore.
Giunto di taglio
Progettazione a interferenza; Il fuso scorre lateralmente lungo la superficie di taglio. Raccomandato per polimeri semicristallini (PP, PE, Nylon). Forza: 85–95% genitore.
Lingua e sguinzatura
Geometria autoallineante che contiene internamente il lampo di fusione; Ideale per guarnizioni ermetiche in assemblaggi medici e per la gestione dei fluidi. Forza: 80–90% genitore.
6. Applicazioni nel settore
La saldatura industriale in plastica è utilizzata in ogni settore che richiede giunzioni polimeriche forti, pulite e ripetibili. La tabella sottostante illustra le principali aree di applicazione, i materiali e i metodi preferiti utilizzati in diversi settori.
| Industria | Applicazione | Materiale | Metodo preferito |
|---|---|---|---|
| Automobilistica | Cruscotti, pannelli delle porte, serbatoi dei fluidi, parasole | PP, ABS, PC, PA | Ultrasuoni, pressa a caldo, HF |
| Mediche | Sacche per flebo, sacche per il prelievo del sangue, alloggiamenti diagnostici | PVC, PET, PP | HF, ultrasuoni, sigillatura termica |
| Confezione | Blister, bustine flessibili, confezioni a conchiglia | PVC, PET, PE | HF, sigillatura termica, formazione di vesciche |
| Elettronica di consumo | Custodie per dispositivi, connettori, alloggiamenti per PCB | ABS, PC, PA | Ultrasonici |
| Articoli sportivi | Palloni gonfiabili, tende, attrezzatura impermeabile, guanti | PVC, TPU | HF |
| Costruzione | Geomembrane, tubi, membrane impermeabilizzanti | HDPE, PP, PVC | Pressa a caldo, saldatura a estrusione |
7. Guida alla selezione dell'equipaggiamento
Selezionare la saldatrice corretta per una linea di produzione richiede di soddisfare cinque criteri tecnici ai requisiti applicativi.
01 — Tipo di materiale
Conferma se il materiale è polare (PVC, TPU — saldabile in HF) o non polare (PP, PE, ABS — richiede ultrasuoni o pressa a caldo). La miscelazione di materiali non compatibili richiede la promozione dell'adesivo.
02 — Geometria delle Parti
Grandi giunture piatte → sigillatura HF o termica; Giunti complessi 3D → ultrasuoni con tromba personalizzata; Gli assemblaggi a parete spesse → pressa a caldo. Elettrodi e matrici personalizzati sono disponibili per forme non standard.
03 — Volume di produzione
I modelli ad alto volume (>10.000 pezzi/giorno) preferiscono le linee ultrasoniche (cicli 0,1–3 secondi) o quelle HF automatizzate. Le serie pilota e a volume medio utilizzano macchine manuali HF o presse a caldo semi-automatiche.
04 — Standard di qualità della saldatura
Le giunture mediche e aerospaziali richiedono sigilli ermetici con ≥90% di resistenza genitore — ultrasuoni con direttore energetico o HF. Il packaging generale può accettare il 75–85% con sigillatura termica.
05 — Investimento negli Utensili
Elettrodi HF: 200–2.000 USD per set. Corni a ultrasuoni: 500–5.000 USD. Placchi a pressa calda: 300–3.000 USD. Considera il costo degli utensili nel costo totale di proprietà dei progetti a breve termine.
8. Controllo qualità nella saldatura plastica
Una qualità costante della saldatura richiede un monitoraggio sistematico del processo e protocolli di test distruttivi/non distruttivi. Il processo di saldatura in plastica deve essere validato rispetto a tre dimensioni di qualità.
| Tipo di prova | Metodo | Criterio di superamento | Frequenza |
|---|---|---|---|
| Resistenza alla trazione | Test di trazione ISO 527 / ASTM D638 | ≥80% materiale genitore UTS | Inizio turno + ogni 500 pezzi |
| Test del peeling | Fuga di 180° a 50 mm/min | Guasto nella zona madre, non nella zona di saldatura | A ore per pellicola flessibile |
| Test di pressione / perdita | Pressione dell'aria a 1,5× pressione di lavoro | Perdita zero per 60 secondi | 100% per parti mediche e fluide |
| Ispezione visiva | Ingrandimento del 10×, sezione trasversale | Nessun vuoto, porosità o chiusure fredde | Per lotto, campione di 5 pezzi |
Domande Frequenti
Ricevi consigli per attrezzature per saldatura in plastica
Chenghao Machinery fornisce sistemi di saldatura ad alta frequenza, a ultrasuoni e a pressione calda per la produzione industriale. Condividi il tipo di materiale, le dimensioni del pezzo e il volume di uscita per una raccomandazione di attrezzature abbinata.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, Cina